2026-10-14
6205 깊은 홈 볼 베어링은 포장 라인에서 2,000시간 작동 후에 고장이 나지만, 같은 부품 번호는 인접한 기계에서 18,000시간 작동합니다. 차이점은 상자에 인쇄된 강철 등급인 경우는 거의 없습니다. 강철을 몇 마이크로미터까지 정확한 궤도로 바꾸는 것은 CNC 가공 공정입니다. 이 프로세스는 베어링이 실제로 얼마나 오래 지속되는지를 결정합니다.
CNC 가공은 현대 볼 베어링 생산의 중추입니다. 모든 동심 궤도, 모든 제어된 내부 틈새 및 모든 조용한 회전은 반복 가능한 정확도로 재료를 제거하는 공작 기계에 달려 있습니다. 이 기사에서는 스톡 바에서 완성된 베어링까지의 제조 경로, 거기서 나오는 정밀 등급, 공급업체를 신뢰하기 전에 적용해야 할 점검 사항에 대해 설명합니다.
모든 정밀 베어링 링은 단일 절단 패스가 아닌 제어된 CNC 시퀀스의 산물입니다. 재료가 GCr15(52100) 크롬강, 440C 스테인레스 또는 기타 베어링 등급인지 여부에 관계없이 경로는 동일합니다(성형, 경화, 연삭 및 마감).
부드러운 상태에서 CNC 선반은 내부 링과 외부 링을 거의 그물 모양으로 바꾸어 보어, 외부 직경, 면, 모따기 및 나중에 궤도가 될 얕은 홈을 생성합니다. 현대 터닝 센터는 이 단계에서 약 ±15 ~ ±25 마이크로미터 이내의 치수를 유지합니다. 최종 공차 옆에서는 느슨하게 들리지만 중요한 것은 링의 모양을 변형시키지 않고 연삭 라인이 제거할 수 있을 만큼 잔여 스톡이 균일해야 한다는 것입니다. 회전도 직각도를 결정합니다. 이 작업 후 링 면이 보어와 직각이 되지 않으면 연삭으로 나중에 오류를 완전히 복구할 수 없습니다.
선삭 후 링은 약 58~63HRC로 경화 및 뜨임 처리되어 강철에 내마모성을 부여합니다. 열처리는 또한 형상을 왜곡합니다. 링은 수 마이크로미터만큼 타원형이 될 수 있으며 보어 또는 외부 직경이 커지거나 줄어들 수 있습니다. 따라서 경화는 결코 최종 단계가 아닙니다. 경화된 링은 연마 가공을 통해서만 수정할 수 있기 때문에 정밀한 연삭이 필요한 단계입니다.
경화된 상태에서 링은 각 표면이 별도로 마감되는 연삭 순서를 통해 이동합니다.
연삭 후에 슈퍼피니싱이 수행됩니다. 미세한 진동석이 연삭 휠에서 남은 찢어지고 얼룩진 금속을 제거하여 표면 거칠기 Ra가 표준 베어링의 경우 0.05~0.2μm, 고정밀 등급의 경우 0.03μm 미만인 궤도를 남깁니다. 이 표면층은 베어링이 초기에 성공하거나 실패하는 곳입니다. 거친 궤도는 눈에 띄는 마모가 나타나기 훨씬 전에 마찰, 열 및 소음을 발생시킵니다.
베어링의 정밀도는 가장 낮은 정밀도의 구성요소만큼만 정확합니다. 롤링 요소와 그 간격을 유지하는 케이지에는 자체 가공 요구 사항이 있으며, 여기서 비용 절감이 가장 먼저 나타납니다.
강철 공은 와이어로 시작하여 냉간 가공하여 거친 구형으로 만든 후 여러 번에 걸쳐 플래시 트리밍, 열처리 및 연삭됩니다. 최종 랩핑 작업에서는 연마성 슬러리가 포함된 고정 플레이트를 사용하여 대부분의 최초 구매자를 놀라게 하는 정확도로 볼을 가져옵니다. 단일 고급 베어링 내에서 볼의 직경은 약 0.5μm 이하로 일치합니다. 원형이 아닌 볼은 하중을 고르게 분산시키지 않으므로 래핑을 건너뛰는 생산업체는 조용하거나 내구성이 뛰어난 베어링을 배송할 수 없습니다. 애플리케이션이 일관된 실행 동작에 의존하는 경우 다음을 검토하세요. 전용 베어링 공급업체가 제공하는 스틸 볼 등급 모든 공이 동일하다고 가정하는 대신.
 맞춤형 강철 볼 베어링 제조업체, 공장 상하이 Yinin 베어링 및 전송 회사는 중국 철강 볼 베어링 제조 업체 및 사용자 정의 철강 볼 베어링 공장, 철강 바입니다... 제품보기 →
볼 품질은 ISO 3290에 의해 정의되며, 등급 번호가 낮을수록 직경 공차가 더 엄격하고 구형도가 더 우수함을 의미합니다. G20은 표준 깊은 홈 베어링의 일반적인 최소값입니다. G10 이상은 고정밀 및 고속 기계에 일반적입니다. 등급은 볼과 궤도 사이의 접촉 패턴에 영향을 미치므로 조립된 베어링의 진동 수준과 수명에 영향을 미칩니다.
케이지는 세 가지 주요 방법으로 생산됩니다.
케이지는 공이 얼마나 균일하게 간격을 유지하는지 제어합니다. 일관되지 않은 포켓이 있는 케이지는 고속에서 볼이 미끄러지거나 콜드 스타트 시 덜거덕거리는 현상을 허용하며 충격 부하 시 가장 먼저 파손되는 부품 중 하나입니다.
정밀 등급은 마케팅 라벨이 아닙니다. 이는 ISO 492에 의해 정의되고 P0, P6, P5 또는 P4로 표시된 측정 가능한 한계 세트입니다. 북미에서 사용되는 ABEC 척도는 동일한 차원 논리를 따르며, ABEC 1은 P0에 해당하고 ABEC 5는 P5에 가깝습니다. CNC 연삭 매개변수, 휠 드레싱 빈도, 절삭유 제어 및 측정 피드백은 모두 라인이 유지해야 하는 등급에 따라 설정됩니다.
| 특징 | P0(ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| 내경 편차(μm) | 0~-10 | 0~-8 | 0~-6 |
| 조립된 베어링 방사형 런아웃(μm) | 최대 12 | 최대 8개 | 최대 4개 |
| 연삭 후 일반적인 궤도 진원도(μm) | 1.0-2.0 | 0.5-1.0 | 0.2-0.5 |
| 일반적인 궤도 표면 거칠기 Ra(μm) | 0.10-0.20 | 0.05-0.12 | 0.025-0.05 |
P0에서 P5로 이동한다고 해서 더 오랫동안 연삭한다는 의미는 아닙니다. 베어링 공차는 20 °C로 정의되므로 더 나은 원재료를 선택하고, 더 작은 연삭 증분을 사용하고, 휠을 더 자주 드레싱하고, 더 미세한 슈퍼피니싱 스톤을 사용하고, 온도 제어 환경에서 측정하는 것을 의미합니다. 이 모든 것이 사이클 시간과 비용을 증가시키므로 숙련된 구매자는 P0에서 완벽하게 작동하는 컨베이어에 대해 P5를 지정하지 않습니다. 실제 규칙은 적용 분야의 속도, 런아웃 및 소음 요구 사항을 충족하는 가장 낮은 등급을 선택한 다음 공급업체가 생산 배치 전반에 걸쳐 해당 등급을 일관되게 유지할 수 있는지 확인하는 것입니다. 정확한 한계는 베어링 크기와 표준 버전에 따라 다르므로 배치와 함께 발행된 검사 보고서를 항상 확인하십시오.
는 CNC 가공 6000 시리즈 베어링의 P6 및 P5 정밀 등급 내경 및 외경 편차, 작동 정확도 및 연삭 공정 자체 비용이 다릅니다. 병행하여, ABEC 5 베어링에 권장되는 샤프트 및 하우징 맞춤 허용 오차가 엄격해짐에 따라 더욱 중요해집니다. 과도한 간섭으로 P5 링을 하우징에 밀어 넣으면 궤도가 제조된 정확도 이상으로 변형될 수 있습니다.
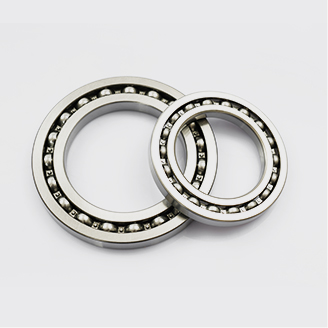
해당 숫자와 비교할 구체적인 가족이 필요한 경우 6200 시리즈 깊은 홈 볼 베어링 이러한 공차 등급으로 정확하게 제조되며 산업 조달 분야에서 가장 널리 검증된 시리즈 중 하나입니다.
 맞춤형 6200 시리즈 깊은 홈 볼 베어링 제조업체, 공장 Shanghai Yinin Bearing & Transmission Company는 중국 6200 시리즈 깊은 홈 볼 베어링 제조업체 및 맞춤형 6200 시리즈 깊은 홈 볼 베어링입니다. 제품보기 →
인증서에 올바른 공차 등급이 표시되어 있더라도 가공 라인에 숨겨진 손상이 남아 있으면 베어링이 조기에 고장날 수 있습니다. 이러한 5가지 결함은 시장에서 대부분의 조기 베어링 고장을 설명합니다.
는 pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
사진으로는 CNC 공정 품질을 확인할 수 없지만 올바른 질문을 하고 올바른 문서를 요청할 수 있습니다. 아래 목록을 공급업체 평가의 출발점으로 사용하세요.
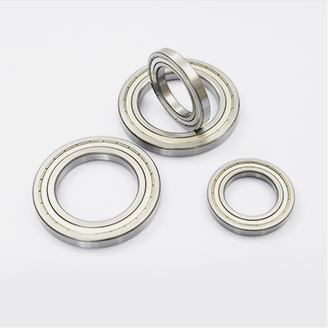
이러한 확인 사항을 구매 결정으로 전환할 때 기계에 맞는 베어링 제품군부터 시작하십시오. 는 깊은 홈 볼 베어링 제품군 다양한 크기와 정밀 등급에 걸쳐 부하 용량, 속도 및 비용의 균형을 유지하기 때문에 대부분의 회전 장비의 기본 시작점입니다. 부품 번호가 무엇이든, 베어링 뒤의 CNC 가공 공정은 조립 후에는 보이지 않지만 나중에 측정할 모든 성능 특성을 형성한다는 점을 기억하십시오. 선삭, 연삭, 정밀 마무리 및 측정 체인을 이해하면 부품 번호 구매를 중단하고 검증된 가공 기능을 구매하기 시작합니다.
 도매 깊은 홈 볼 베어링 공급자, 공장 중국 깊은 홈 볼 베어링 공급 업체 및 깊은 홈 볼 베어링 공장으로서 Shanghai Yinin Bearing & Transmission 공급 도매 ... 제품보기 →
우리는 제공된 제품 입니다