2026-10-21
칠레의 한 구리 광산에 있는 1.6km 길이의 육상 컨베이어가 6주마다 테일 풀리 베어링을 잃어가고 있었습니다. 원래의 깊은 홈 볼 베어링은 측정된 320kN 방사형 하중에서 180r/min으로 작동했으며 샤프트는 구동 끝에서 1.4도 각도로 벗어났습니다. 교체품은 22320 구형 롤러 베어링이며 현재 동일한 그리스 일정으로 2년 연속 운영되었습니다. 이 결정 순서는 Shanghai Yinin Bearing & Transmission Company가 소형 21300 시리즈부터 무거운 24100 시리즈까지 구형 롤러 베어링 범위에 적용하는 선택 관행에 따라 이 가이드에서 문서화한 것입니다.
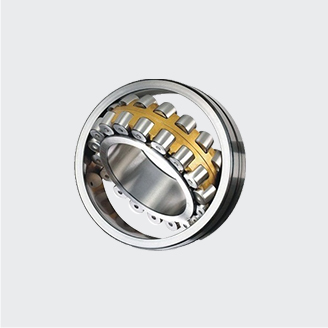
방사형 하중은 베어링 크기를 결정합니다. 충격 수준에 따라 시리즈가 결정됩니다. 구형 롤러 베어링은 구형 외부 궤도에서 작동하는 배럴 모양의 롤러가 있는 복열 롤링 베어링으로, 샤프트가 최대 약 2도의 각도 오정렬로 작동하면서 어느 방향으로든 무거운 복합 방사형 및 축 하중을 지탱할 수 있습니다.
카탈로그를 열기 전에 등가 동적 베어링 하중 P를 계산하십시오. 결합된 레이디얼 하중 Fr과 축 하중 Fa의 경우 표준 방정식 P = X x Fr Y x Fa를 사용합니다. 여기서 X와 Y는 각 베어링 시리즈에 대해 게시된 계수입니다. 그런 다음 동적 하중 C와 비교하기 전에 정상 상태 하중에 서비스 계수를 곱합니다. 벨트 컨베이어, 팬 및 기어박스에는 1.5-2.0을 사용하고 분쇄기, 스크린 및 프레스에는 2.0-3.0을 사용합니다. 특히 진동 스크린은 베어링을 4~5g의 최대 가속도에 노출시키는데, 이는 정적 하중 계산에서는 결코 드러나지 않습니다.
P를 알고 나면 기본 정격 수명은 L10 = (C/P)^(10/3)백만 회전을 따릅니다. 10/3 지수는 선 접촉 롤러 요소의 Weibull 기울기로, 볼 베어링에 사용되는 지수 3보다 낮으므로 롤러 베어링은 하중의 작은 변화에 더 민감합니다. 아래 차트는 시리즈 선택이 중요한 이유를 보여줍니다. 이는 동일한 100mm 샤프트에 있는 4개의 구형 롤러 베어링 시리즈에 대한 동적 정격 하중을 나타냅니다.
100mm 보어 시리즈의 동적 레이디얼 정격 하중 C, 일반적인 E 클래스 변형.
표준 컨베이어 작업 및 적당한 충격의 경우 일반적인 관행은 다음과 같습니다. 건설 및 광산 장비 봉투 크기에 대한 적재 용량 비율이 가장 좋은 22200 시리즈부터 시작하는 것입니다.
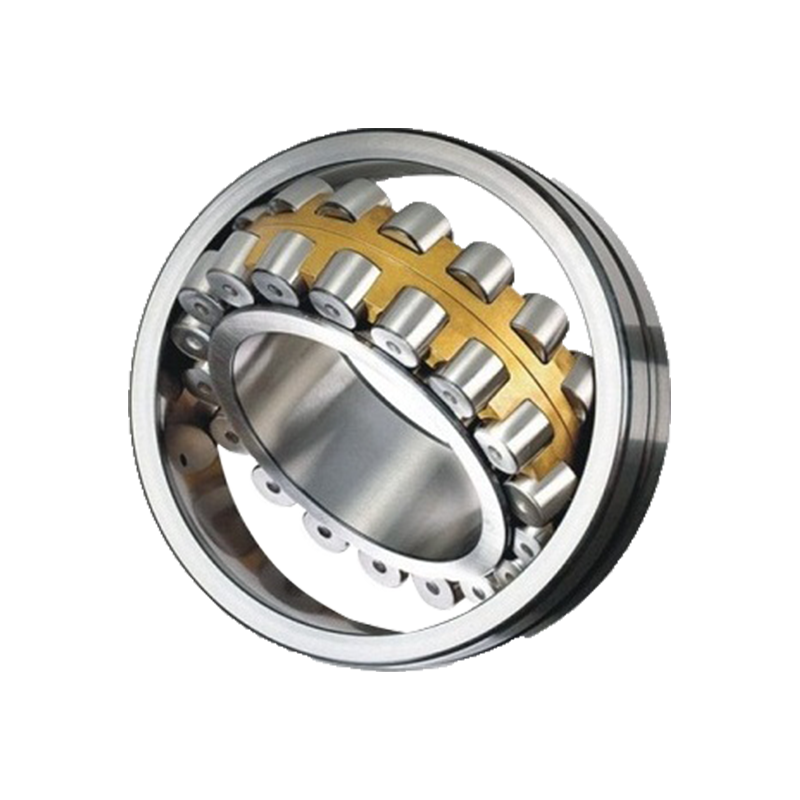 22200 시리즈 중공업용 스페리컬 롤러 베어링 이 시리즈는 균형 잡힌 부하 용량 대 크기 비율을 제공하므로 컨베이어 및 광산 장비에 대한 실용적인 첫 번째 선택입니다. 자동 정렬 설계는 오정렬과 양방향의 적당한 축 하중을 처리합니다. 제품보기 →
구형 롤러 베어링의 제한 속도는 보어 직경만으로는 설정되지 않고 케이지 형상과 롤러 질량에 의해 설정됩니다. 22220은 최대 약 2,400r/min까지 그리스를 공급하고, 23120은 약 2,800r/min에 도달하며, 22320은 롤러가 클수록 더 많은 원심력을 생성하므로 1,800r/min 근처에서 멈춥니다.
작동 속도가 제한 속도의 약 70%를 초과하면 표준 프레스 스틸 케이지에서 기계 가공된 황동 케이지로 전환합니다. 황동은 더 차갑게 작동하고 한계 윤활에 더 잘 견디며 제철소 및 시멘트 공장에서 발견되는 더 높은 온도를 견딜 수 있습니다.
온도는 두 번째 경계를 설정합니다. 표준 베어링은 -30°C ~ 120°C에서 작동합니다. 열 안정화 링을 사용하면 동일한 베어링이 200°C까지 작동하지만 샤프트, 링 및 하우징 사이의 팽창 차이를 흡수하기 위해 선택한 내부 틈새를 열어야 합니다. 최대 부하보다 속도가 더 중요한 팬, 펌프 및 발전기의 대형 회전 샤프트의 경우 23000 시리즈가 올바른 출발점이 됩니다.
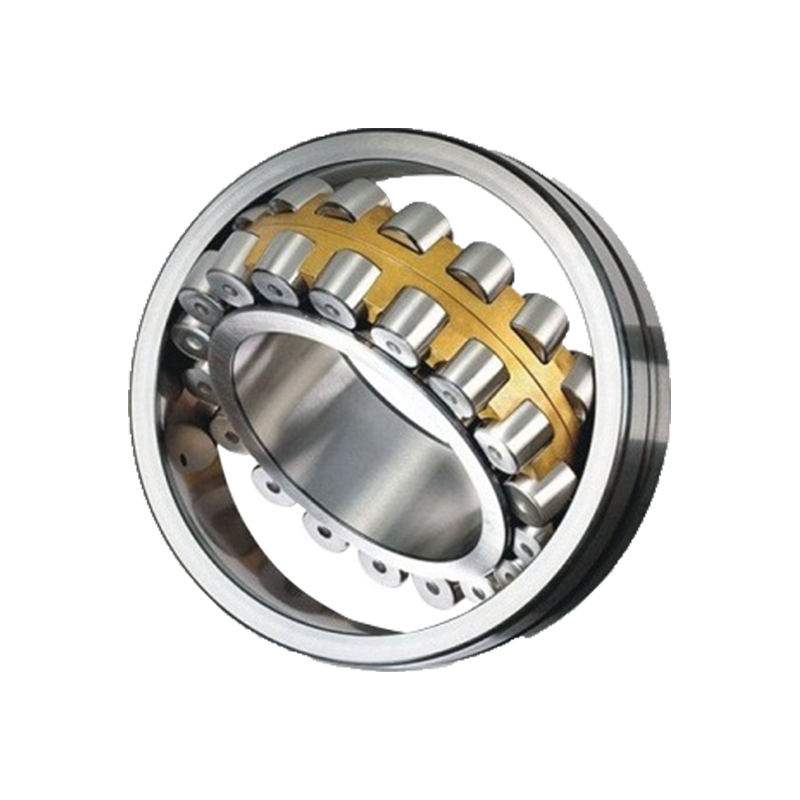 23000 시리즈 고속 회전 샤프트용 스페리컬 롤러 베어링 팬, 펌프, 발전기의 대형 샤프트용으로 설계된 이 베어링은 최대 부하보다 속도를 우선시합니다. 샤프트 편향을 보상하기 위해 자동 정렬되며 까다로운 조건에서 무거운 방사형 하중을 지원합니다. 제품보기 →
원시 과부하보다 잘못된 간극과 윤활 불량으로 인해 구형 롤러 베어링이 파손되는 경우가 더 많습니다. 맞춤을 확인하기 전에 레이디얼 내부 틈새를 선택합니다. 샤프트를 단단히 끼워 맞추면 장착된 간격의 간섭 허용치의 60-80%가 소비되며 작업자는 하우징이 뜨거워지기 시작할 때까지 손실을 볼 수 없습니다.
그리스 윤활의 경우 기유 점도가 속도 및 온도와 일치하는 그리스를 선택하십시오. 일반적으로 60-90 °C에서 작동하는 80-150mm 보어 베어링의 경우 ISO VG 220, 압연기 및 대형 프레스의 순환 오일 시스템의 경우 ISO VG 320-460입니다. 재윤활 간격은 연속적인 고강도 서비스의 경우 약 500시간부터 경부하 청정 위치의 경우 최대 4,000시간까지입니다.
22200 시리즈에서 22300 시리즈로 이동할 때 동일한 보어 크기는 거의 두 배의 하중을 전달할 수 있으므로 샤프트 직경과 하우징 레이아웃이 고정되기 전에 시리즈를 동결하지 마십시오. 아래 비교는 대부분의 중공업 위치에 사용되는 선택 표입니다.
| 시리즈 | 롤러 디자인 | Cr, 100mm 보어 | 속도 제한 | 일반적인 중부하 작업 위치 |
| 22200 | 표준 복열 | 약 285kN | 2,400r/분 | 컨베이어, 팬, 기어박스 |
| 22300 | 동일한 OD의 대형 롤러 | 약 540kN | 1,800r/분 | 파쇄기, 스크린, 프레스 |
| 23000 | 슬림 롤러, 더 빠른 속도 | 약 345-485kN | 2,800r/분 | 펌프, 터빈, 대형 모터 |
| 23200 | 23000 프로필 확대 | 약 520kN | 2,000r/분 | 무거운 진동 기계 |
| 24000/24100 | 매우 넓고 거대한 롤러 | 600kN 이상 | 1,200-1,500r/분 | 압연기, 가마, 로프 쉬브 |
결정적인 요인이 충격과 진동에 대한 내성이라면 22300 시리즈가 일반적인 대답입니다. 대형 롤러는 접촉 응력을 더 넓은 영역으로 분산시킵니다. 이는 크러셔 헤드나 진동 스크린 데크가 요구하는 것과 정확히 같습니다. 가장 큰 가마와 공장의 경우 24000 및 24100 시리즈가 유일한 실용적인 솔루션입니다.
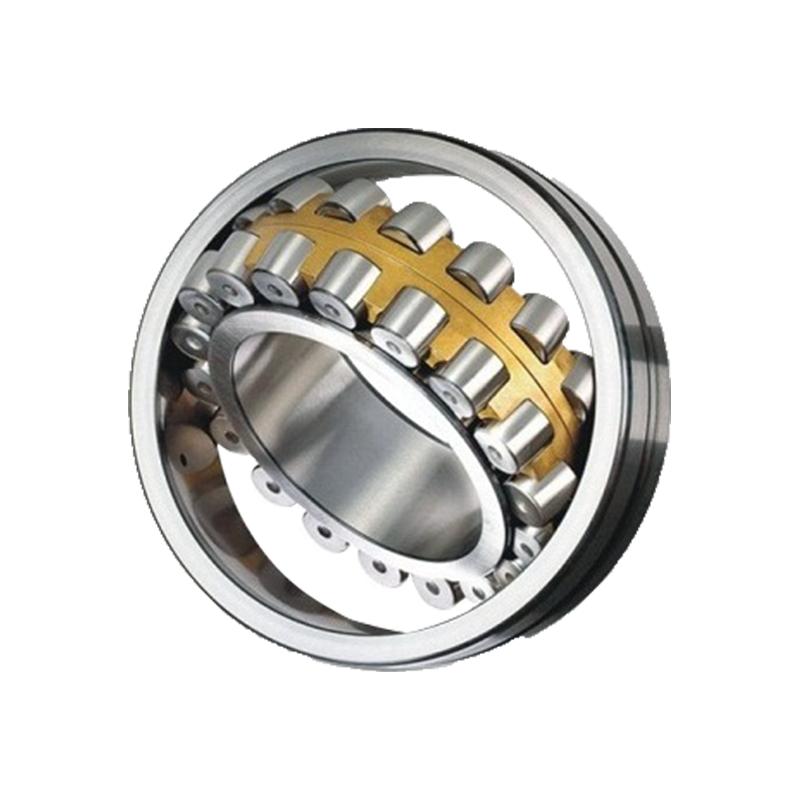 충격 및 진동을 방지하는 22300 시리즈 구면 롤러 베어링 접촉 응력을 분산시키는 대형 롤러가 특징인 이 시리즈는 분쇄기 헤드와 진동 스크린에 적합합니다. 열악한 환경에서 마찰과 열 발생을 줄이면서 충격 하중과 정렬 불량을 방지합니다. 제품보기 →
베어링의 신뢰성은 샤프트 시트, 하우징 시트 및 이를 둘러싼 윤활만큼만 신뢰할 수 있습니다. 장착하기 전에 두 시트의 진원도와 테이퍼를 측정합니다. 샤프트 저널의 IT5/2 이상의 편차는 내부 링을 왜곡하고 작동 후 처음 1시간 이내에 핫스팟으로 나타납니다.
회전 링에 압입을 사용하십시오. 회전 내부 링의 경우 샤프트 공차 p6 또는 r6을 선택하십시오. 회전하는 외부 링의 경우 하우징 맞춤은 K7 또는 M7이어야 합니다. 유도 히터를 사용하여 장착하고 링 표면을 망치로 두드리지 마십시오. 장착 전후의 내부 간격을 기록하고 감소량이 압입 허용량의 예상 60~80%와 일치하는지 확인합니다. 처음 1시간이 지나면 하우징 온도는 60~90°C 범위로 안정되어야 합니다. 100°C 이상으로 올라가면 클리어런스 등급이 잘못되었거나 윤활유가 잘못되었음을 의미합니다.
중공업 장비에 스페리컬 롤러 베어링을 지정할 때 가장 자주 제기되는 질문에 대한 솔직한 답변입니다.
두 시리즈 모두 동일한 샤프트 직경 범위를 포괄하지만 22300 베어링은 훨씬 더 큰 롤러를 사용합니다. 100mm 보어에서 22320은 540kN에 가까운 동적 정격 하중을 전달하는 반면, 22220은 약 285kN입니다. 분쇄기, 스크린 및 프레스의 경우 22300을 선택하십시오. 컨베이어와 팬의 경우 22200을 선택하십시오.
구면 롤러 베어링은 양쪽 축 방향의 결합된 하중을 지원합니다. 적당한 반경방향 하중의 경우 사용 가능한 축방향 하중은 동적 반경방향 정격의 약 1/3입니다. 그 이상, 축방향 하중과 반경방향 하중의 비율이 등가 하중 P에 직접 영향을 미치기 때문에 카탈로그에서 X 및 Y 계수를 확인하십시오.
표준 시리즈는 샤프트와 하우징 중심선 사이의 정적 각도 정렬 불량을 최대 2도까지 허용하며 일부 조명 시리즈 디자인은 3도에 이릅니다. 이 허용치는 구부러진 샤프트나 고정 기초가 아닌 샤프트 편향 및 장착 오류를 포함합니다. 애플리케이션이 한도에 근접한 경우 첫 실행 후 접촉 패턴을 확인하십시오.
180r/min 컨베이어 풀리의 그리스 윤활 구형 롤러 베어링은 일반적으로 작동 시간 1,000~2,000시간마다 그리스를 다시 발라야 하며, 각각의 그리스를 다시 칠할 때마다 그리스 양의 10~15%를 퍼지해야 합니다. 가마의 뜨겁고 느린 롤러는 500시간마다 기름칠이 필요할 수 있으며, 깨끗한 팬 작업은 4,000시간까지 늘어날 수 있습니다. 오일 윤활 시스템은 정기적인 오일 분석을 통해 가장 잘 관리됩니다.
우리는 제공된 제품 입니다